Inspection d’Appareils à Pression et de Réservoirs
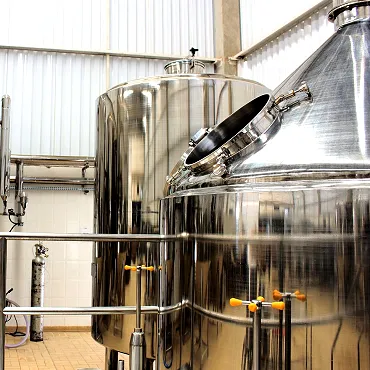
Contrôle qualité indépendant par un tiers pour les appareils à pression et les réservoirs. Nous contrôlons les certificats matière, les dimensions et l’orientation des piquages, le soudage, les épreuves de pression, la propreté intérieure, le revêtement, les plaques signalétiques et l’emballage avant que l’équipement ne quitte l’atelier de fabrication.
- Inspection sur site à l’atelier de fabrication de votre fournisseur
- Rapport photo sous 24 heures après l’inspection
- Inspecteurs disponibles dans plus de 25 pays d’approvisionnement
Pourquoi les Réservoirs Exigent un Contrôle
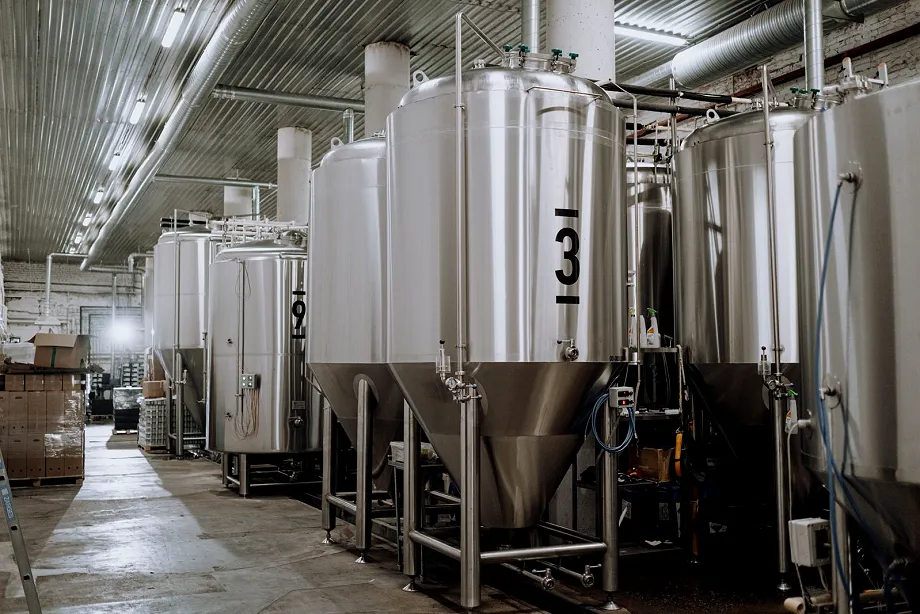
Un piquage décalé de quelques degrés ou une soudure présentant des porosités cachées passe inaperçu dans l’atelier — et se transforme en reprise coûteuse ou en épreuve échouée une fois l’appareil arrivé sur site.
Les appareils à pression et les réservoirs sont fabriqués à l’unité selon une conception précise : chaque exemplaire présente donc ses propres risques. Tôle ou pièce forgée dont la matière ne correspond pas au certificat, piquage mal orienté, soudure à reprendre, virole ovalisée ou épreuve jamais correctement suivie par un inspecteur. Chaque appareil doit être contrôlé par rapport à votre bon de commande, aux plans approuvés, au code référencé et à ses relevés d’essai, et, lorsque la commande l’exige, son épreuve de pression doit se dérouler en présence de l’inspecteur. Une inspection sur site le fait à l’atelier de fabrication, avant que l’appareil ne soit peint, protégé et expédié.
Chaque Type d’Équipement, Sa Propre Liste de Contrôle
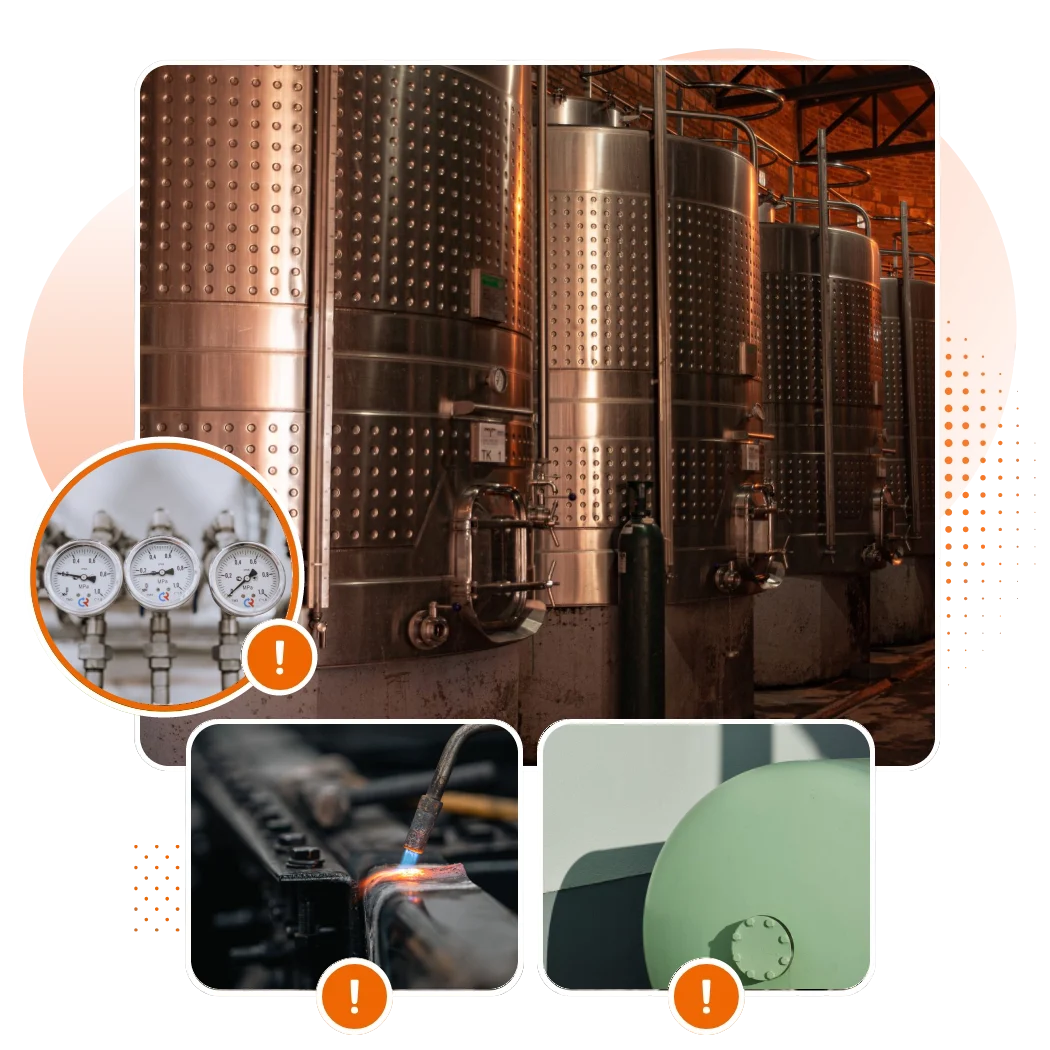
Une colonne de process, un réservoir de stockage et un échangeur de chaleur sont conçus et défaillent différemment. Nos inspecteurs travaillent avec la liste de contrôle adaptée à ce que vous achetez réellement.
- Traçabilité matière des viroles et des fonds
- État des soudures et relevés de contrôle non destructif
- Orientation et saillie des piquages
- Résultats des épreuves de pression
- Épaisseur des tôles et dimensions
- Cordons de soudure et essais d’étanchéité
- Raccords, trous d’homme et accessoires
- Revêtement intérieur et extérieur
- État des tubes, de la plaque tubulaire et des chicanes
- Liaisons tube-plaque
- Résultats des essais côté calandre et côté tubes
- Dimensions des piquages et des supports
- Dimensions par rapport au plan
- Oreilles de levage et soudures de fixation
- Revêtement et protection contre la corrosion
- Marquage, protection et emballage
Ce Que Nous Contrôlons
Chaque inspection est organisée selon votre bon de commande, les plans approuvés et le code référencé. Une liste de contrôle type pour les appareils à pression et les réservoirs couvre :
-
Vérification de la matière certificats de tôles et de pièces forgées contrôlés par rapport aux numéros de coulée et à la nuance spécifiée
-
Dimensions et orientation diamètre et longueur de la virole, orientation, saillie et hauteur des piquages par rapport au plan
-
Soudage état visuel des soudures, avec examen des rapports de contrôle non destructif et des documents de soudage lorsque c’est exigé
-
Épreuve de pression épreuves hydrostatiques ou pneumatiques en présence de l’inspecteur ou examen des relevés d’essai, lorsque la commande l’exige
-
État de la virole ovalisation, bosses, amorçages d’arc et dommages de surface
-
Propreté intérieure surfaces intérieures exemptes de débris, de projections, de calamine et d’humidité avant fermeture
-
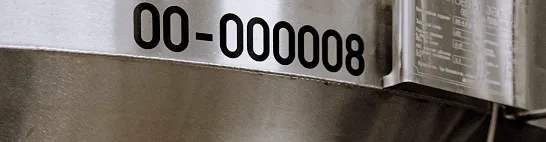
Plaque signalétique et marquage données de conception, numéro de série et marquages requis sur chaque unité
-
Revêtement, protection et emballage préparation de surface, épaisseur du revêtement, protège-piquages et berceaux de transport
Qu’il s’agisse d’une seule inspection finale ou d’un suivi sur l’ensemble d’un programme de fabrication, nous construisons la liste de contrôle autour de votre bon de commande et du code qu’il référence.
Les Défauts Que Nous Détectons Avant l’Expédition de la Commande
Ce sont les constats qui se transforment le plus souvent en reprises, en épreuves échouées sur site ou en retards lorsque personne ne contrôle avant l’expédition.
-
Tôle ou pièce forgée dont la matière ne correspond pas au certificat
-
Orientation, saillie ou hauteur des piquages hors plan
-
Défauts de soudure tels que caniveaux, porosités ou manque de fusion
-
Virole ovalisée, bosses ou amorçages d’arc
-
Épreuve de pression échouée, ou épreuve sans relevés conformes
-
Débris, projections ou humidité laissés à l’intérieur de l’appareil
-
Revêtement trop mince, endommagé ou appliqué sur une préparation de surface insuffisante
-
Données de plaque signalétique manquantes ou incorrectes
-
Piquages ouverts, protections manquantes ou berceaux de transport inadéquats
De Quelle Étape d’Inspection Avez-Vous Besoin ?
Les problèmes de matière, d’assemblage et de soudage coûtent le moins cher à corriger avant que l’appareil ne soit testé et peint. La plupart des acheteurs combinent deux étapes ou plus au fil d’un programme de fabrication.
Tout Ce Que Vous Devez Savoir Sur l’Inspection d’Appareils à Pression et de Réservoirs
Encore incertain sur le périmètre ou le calendrier ? Parlez-nous-en — nous vous dirons ce dont votre commande a réellement besoin.
Quels types d’appareils à pression et de réservoirs inspectez-vous ?
Pouvez-vous assister aux épreuves hydrostatiques ou pneumatiques ?
Contrôlez-vous l’orientation des piquages par rapport au plan ?
Sous combien de temps est-ce que je reçois le rapport ?
Combien coûte une inspection d’appareils à pression et de réservoirs ?
Dans quels pays pouvez-vous inspecter des appareils à pression et des réservoirs ?
Prêt à sécuriser votre chaîne d’approvisionnement ?
Nos experts en Asie fournissent des solutions professionnelles à réponse rapide pour vos besoins d’inspection et d’audit.